

Inhalt
Während einer Lagerschadenuntersuchung zeigte mir ein Wartungsleiter ein defektes Förderbandlager. Das Gehäuse war voller Fett, die Wälzkörper hatten die Laufbahn poliert und die Dichtungen waren undicht. Das Team hatte jedes Lager nach einem festen Zeitplan geschmiert. Das Ergebnis war ein klassischer Fall von Überfettung: Zu viel Fett im Hohlraum führt dazu, dass die Wälzkörper das Schmiermittel aufwirbeln, Hitze erzeugen und schließlich das Lager beschädigen.
Übermäßiges Schmieren kommt häufiger vor, als den meisten Wartungsteams bewusst ist. Das Problem besteht nicht darin, dass Fett schlecht ist, sondern darin, dass Menge, Häufigkeit und Methode häufig eher auf Gewohnheit als auf den tatsächlichen Anforderungen des Lagers basieren. In diesem Ratgeber erklären wir, was passiert, wenn ein Lager überfettet ist, warum das passiert und wie man es verhindern kann.
Was übermäßiges Einfetten mit einem Lager macht
Zu viel Fett im Lagerhohlraum führt zu einer Reihe mechanischer und thermischer Probleme. Der erste Effekt ist Aufruhr. Wenn sich die Wälzkörper drehen, müssen sie das überschüssige Fett durchdrücken. Dabei wird Energie verbraucht und in Wärme umgewandelt. Der Temperaturanstieg zerstört die Fettstruktur, beschleunigt die Oxidation und kann dazu führen, dass das Fett weicher wird und an den Dichtungen vorbei austritt.
Temperaturanstieg und Dichtungsspannung
Unter normalen Bedingungen läuft ein ordnungsgemäß geschmiertes Lager je nach Belastung und Drehzahl nahe der Umgebungstemperatur plus 10 bis 20 Grad Celsius. Wenn das Fettvolumen den freien Raum überschreitet, kann die Temperatur weit über diesen Bereich hinaus ansteigen. Jeder Anstieg der Betriebstemperatur um 10 Grad Celsius halbiert etwa die Fettlebensdauer, was bedeutet, dass das Lager lange vor der nächsten geplanten Schmierung mit einem verschlechterten Schmierstoff läuft.
Energieverlust und versteckte Kosten
Durch das Umwälzen erhöht sich auch das Lagerdrehmoment. Dies äußert sich in einem höheren Motorstrom, einem höheren Energieverbrauch und einer zusätzlichen Belastung der Welle. Die Kosten hängen nicht nur vom Lager selbst ab. Dazu gehören die verlorene Produktionszeit, der Arbeitsaufwand für den Austausch und die Energieverschwendung pro Stunde, in der die Maschine läuft.
Die folgende Tabelle fasst die praktischen Unterschiede zwischen korrekter Schmierung und Überfettung zusammen.
| Zustand | Richtige Schmierung | Überfettung |
|---|---|---|
| Lagertemperatur | Stabil, nah an der Umgebung | Steigt über den normalen Bereich |
| Zustand der Dichtung | Normaler Druck, keine Leckage | Es baut sich Innendruck auf, Dichtungen können undicht werden |
| Wälzkörperbetrieb | Fett bildet einen dünnen Ölfilm | Fett wird aufgewirbelt, Film bricht zusammen |
| Energieverbrauch | Kein nennenswerter Anstieg | Höheres Drehmoment und Motorstrom |
| Lebensdauer des Lagers | Erwartete Lebensdauer | Vorzeitiger Ausfall |
Warum es zu Überfettung kommt
Eine Überfettung ist selten beabsichtigt. Der Grund dafür ist in der Regel ein Mangel an Informationen darüber, wie viel Fett tatsächlich benötigt wird. Die häufigste Ursache ist die „Mehr ist besser“-Mentalität, die durch die Tatsache verstärkt wird, dass man während des Betriebs keinen Blick in das Innere des Lagers werfen kann.
Feste Zeitpläne und übergroße Hohlräume
Die Hohlraumgröße spielt eine Rolle. Gehäuselager, insbesondere Stehlagereinheiten, haben große Innenräume. Ein Techniker mit einer Fettpresse kann den gesamten Hohlraum ausfüllen. Beispielsweise scheint eine Stehlagereinheit der UCP-Serie aufgrund des großen Gehäuses mehr Fett zu benötigen, das Lager selbst benötigt jedoch nur einen kleinen Teil dieses Platzes. Eine Überfüllung des Gehäuses führt zu den gleichen Aufwühl- und Erwärmungseffekten.
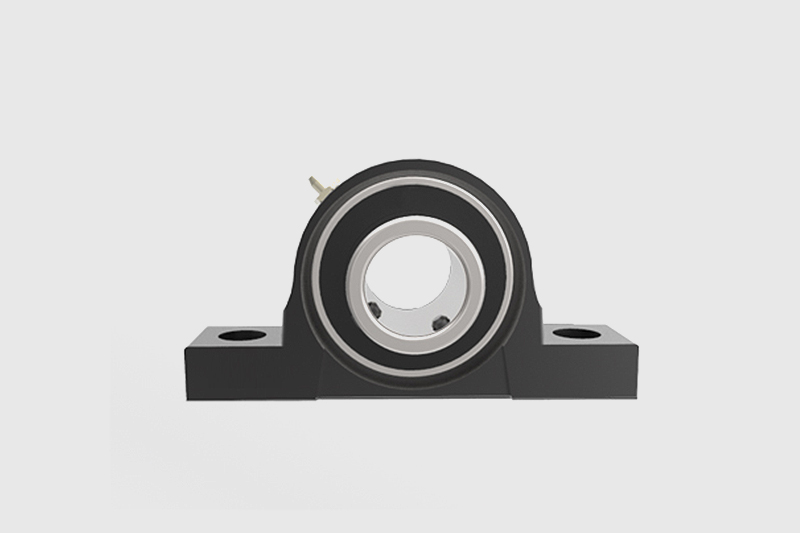 Stehlagereinheiten: UCP-Serie HT200 oder QT450-10, QT450-10 ist nur für die Serien PFTD2 und FCT2. Produkt anzeigen →
Druck als falsches Signal
Ein weiterer häufiger Fehler besteht darin, den Fettpressendruck als Richtlinie zu verwenden. Bei einigen Wartungsmaßnahmen wird so lange gepumpt, bis Fett an der Dichtung austritt. Dieser Druck kann die Dichtung beschädigen. Viele Fettpressen liefern einen Druck, der weit über dem liegt, was eine Lippendichtung aushalten kann. Wenn man also dem Druck als Signal folgt, kann das Fett leicht an Stellen gelangen, an die es nicht gelangen sollte.
Bestimmung der richtigen Fettmenge
Das richtige Fettvolumen wird aus dem freien Raum des Lagers berechnet, nicht aus dem Gehäusevolumen. Der Freiraum ist das Innenvolumen, das nicht von Wälzkörpern, Käfig und Laufbahnen eingenommen wird. Als allgemeine Regel gilt, dass das Füllvolumen etwa ein Drittel bis die Hälfte des freien Raums betragen sollte, wobei die Prozentsätze bei höheren Geschwindigkeiten geringer ausfallen.
| Lagergeschwindigkeit | Empfohlene Füllung des freien Speicherplatzes |
|---|---|
| Niedrige Geschwindigkeit, unter 500 U/min | 40-60 % |
| Mittlere Geschwindigkeit, 500–1500 U/min | 30-40 % |
| Hohe Geschwindigkeit, über 1500 U/min | 20-30 % |
Auch die Fettkonsistenz, ausgedrückt als NLGI-Klasse, spielt eine Rolle. Für größere Lager mit geringerem Füllvolumen ist oft ein weicheres Fett mit einer höheren Ölviskosität eine gute Wahl. Bei kleineren Lagern, die mit hoher Geschwindigkeit laufen, hilft eine steifere Sorte dabei, dem Durchdrehen vorzubeugen. Auch die Umgebungsbedingungen wie Staub- oder Wassereinwirkung haben Einfluss auf die Dichtungsart und das Nachschmierintervall.
Bei abgedichteten Lagern füllt der Hersteller das Fett vor und der Benutzer sollte nicht mehr hinzufügen. Bei offenen Lagern oder Lagern mit Nachschmiermöglichkeit sollte die Fettmenge je nach Drehzahl, Belastung und Betriebstemperatur angepasst werden. Beginnen Sie im Zweifelsfall mit einer kleineren Menge und überwachen Sie nach dem Laufen die Temperatur.
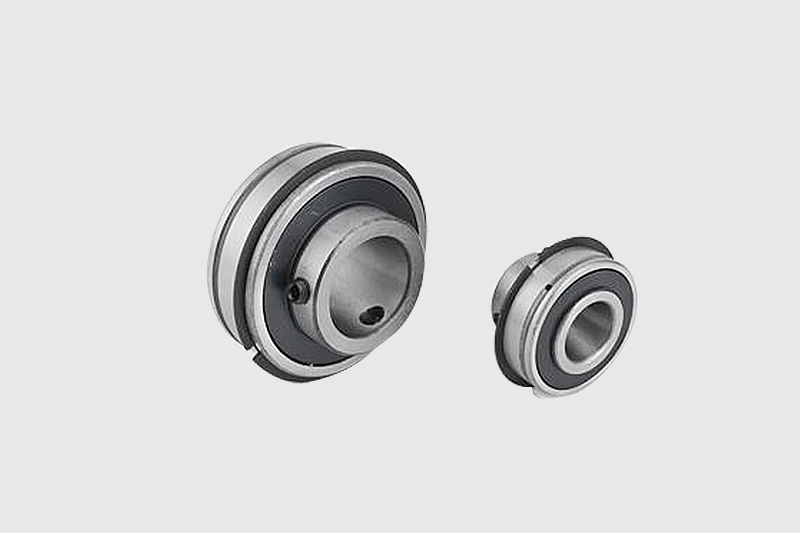 SER-Lagerserie mit nachschmierbarem Einsatz Im Gegensatz zu standardmäßig abgedichteten Lagern legt die SER-Serie Wert auf eine „nachschmierbare“ Funktion. Dieses Design ermöglicht es Benutzern, Schmiermittel während des Betriebs nachzufüllen, was effektiv... Produkt anzeigen →
Bei Spannlagern, die in landwirtschaftlichen oder lebensmittelverarbeitenden Geräten eingesetzt werden, hängt das Schmierintervall von der Anwendung ab. Die Auswahl des richtigen Fetts für Spannlager ist ebenso wichtig wie die Menge, und das falsche Grundöl oder die falsche Konsistenz können zu einem frühen Ausfall führen. Sehen Sie sich unseren Leitfaden an Lagerfettauswahl einsetzen für weitere Einzelheiten.
Praktische Schritte zur Vermeidung von Überfettung
Um eine Überfettung zu verhindern, ist eine Kombination aus korrekter Technik und einem realistischen Schmierplan erforderlich. Halten Sie beim Neupacken oder Einfüllen von Fett in ein Lager die folgende Reihenfolge ein:
- Reinigen Sie den Schmiernippel und den umliegenden Bereich, bevor Sie die Fettpresse anbringen.
- Überprüfen Sie die Schmierstoffspezifikation und die Betriebstemperatur, bevor Sie weiteres Fett hinzufügen.
- Addieren Sie nur den berechneten Betrag, basierend auf der freien Fläche, nicht der Gehäusegröße.
- Lassen Sie das Lager nach dem Einfüllen des Fetts kurz laufen, damit sich das Fett verteilen kann.
- Überwachen Sie die Temperatur in der Nähe des Gehäuses. Wenn die Temperatur um mehr als 10 bis 15 Grad Celsius über den Normalwert steigt, halten Sie an und untersuchen Sie die Situation.
Warten Sie außerdem, bis das Lager abgekühlt ist, bevor Sie Fett hinzufügen. Das Einfüllen von frischem Fett in ein heißes Lager kann dazu führen, dass das neue Fett schmilzt und ausläuft, was das Problem verschlimmert. Verwenden Sie nach Möglichkeit eine Fettpresse mit Dosiervorrichtung. Fettpressen ohne Messgerät können mit einer einzigen Pumpe mehr als die erforderliche Menge fördern, insbesondere bei kleinen Lagern.
Berücksichtigen Sie die Lagerkonstruktion und den Dichtungstyp
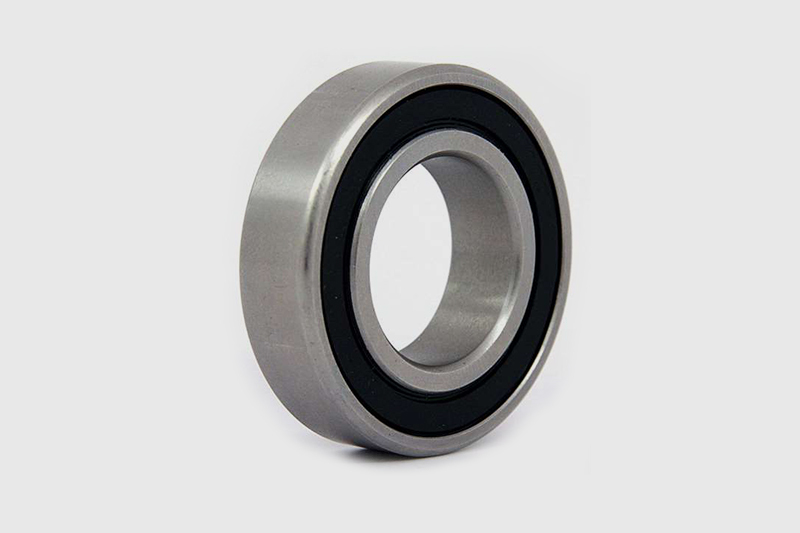
Lager, die im Werk vorgeschmiert und abgedichtet sind, benötigen kein zusätzliches Fett. Das Hinzufügen von Fett zu einem abgedichteten Lager ist eine häufige Ursache für Dichtungsschäden. Das Doppelkontakt-Dichtungsdesign unserer Rillenkugellager der Serie 6000 hält Fett drin und Verunreinigungen fern, was eine längere Lebensdauer ohne häufiges Nachfetten ermöglicht.
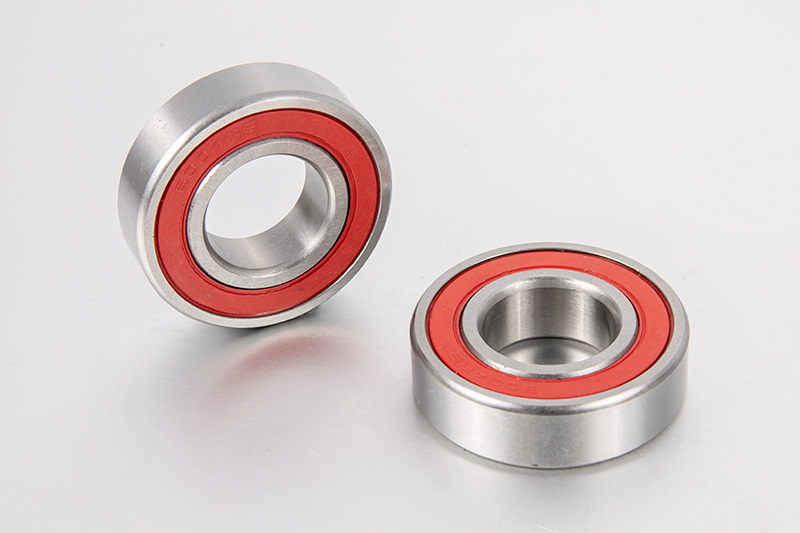 Serie 6000 Rillenkugellager mit zwei Kontaktdichtungen 1. Überlegene Dichtungsleistung: Umfassender Schutz vor Verunreinigungen Produkt anzeigen →
Wählen Sie für Maschinen, die eine regelmäßige Schmierung erfordern, eine Lagerkonstruktion mit zugänglichem Fettweg. Ein nachschmierbares Einsatzlager wie die SER-Serie verfügt über eine Schmierbohrung und ein geeignetes Dichtungssystem, das es dem Wartungspersonal ermöglicht, im richtigen Intervall Fett nachzufüllen, ohne den Hohlraum zu überfüllen.
Fazit
Eine übermäßige Schmierung des Lagers ist ein vermeidbarer Schmierfehler. Es erhöht die Hitze, beschädigt Dichtungen, verschwendet Energie und verkürzt die Lagerlebensdauer. Der beste Schutz besteht darin, die richtige Fettmenge zu berechnen, eine kontrollierte Schmiermethode zu verwenden und die Lagertemperatur nach dem Fetten zu überprüfen.
Berücksichtigen Sie bei der Auswahl eines Lagers für Ihre Anwendung, wie die Konstruktion das Schmierungsmanagement unterstützt. Ein abgedichtetes Lager reduziert den Bedarf an regelmäßiger Schmierung, während ein nachschmierbares Lager Ihnen mehr Kontrolle gibt, wenn eine Wartung erforderlich ist. Das richtige Lager sorgt in Kombination mit der richtigen Fettmenge und dem richtigen Fettintervall für die Lebensdauer, für die Ihre Ausrüstung ausgelegt ist.